
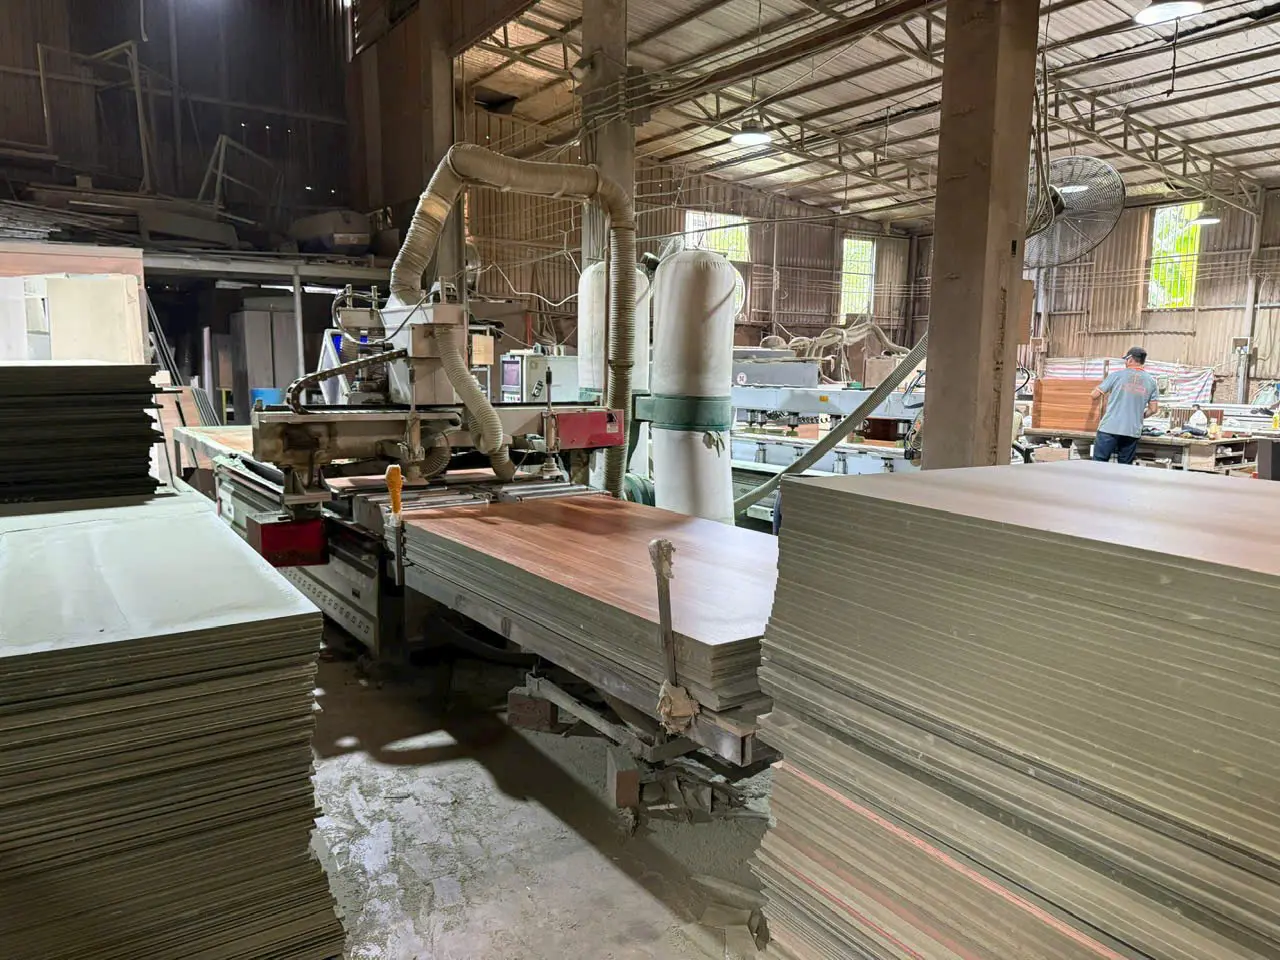
Trả lời nhanh: Quy trình sản xuất nội thất gỗ công nghiệp bắt đầu từ bản vẽ sản xuất đã chốt, sau đó kiểm tra vật liệu, bóc tách chi tiết và lập sơ đồ cắt, cắt ván (bằng CNC hoặc máy cưa), dán cạnh, khoan – soi liên kết, lắp thử, kiểm tra chất lượng rồi đóng gói xuất xưởng. CNC giúp cắt và gia công đúng theo dữ liệu bản vẽ, đồng đều giữa các chi tiết; còn dán cạnh và khoan quyết định tủ có kín mép, lắp có khớp và cánh, ngăn kéo có vận hành êm hay không. Vì vậy kích thước, vật liệu và cạnh dán phải được kiểm tra ở nhiều điểm: trước khi cắt, sau từng công đoạn chính và trước khi xuất xưởng – không chỉ khi lắp đặt tại nhà.
Bản vẽ → Vật liệu → Cắt → Dán cạnh → Khoan, soi → Lắp ráp thử → Kiểm tra → Đóng gói
Sơ đồ tổng quát. Thứ tự thực tế có thể thay đổi theo thiết bị và loại chi tiết: ví dụ CNC có thể cắt và khoan mặt trong cùng một lần gá, còn chi tiết sơn sẽ qua thêm khâu chà nhám, sơn.
Tổng quan 8 công đoạn sản xuất tại xưởng
| Giai đoạn | Công việc | Kết quả đầu ra | Điểm kiểm tra |
|---|---|---|---|
| 1 | Hồ sơ sản xuất | Bản vẽ kỹ thuật, danh sách chi tiết, bảng vật tư | Kích thước, vật liệu, phụ kiện |
| 2 | Chuẩn bị vật tư | Ván, chỉ cạnh, phụ kiện đúng đơn hàng | Chủng loại cốt, mã màu, độ dày |
| 3 | Bóc tách, cắt và gia công | Các tấm chi tiết | Kích thước, cạnh cắt, chiều vân |
| 4 | Dán cạnh | Chi tiết đã xử lý cạnh | Độ bám, mép, màu chỉ |
| 5 | Khoan, soi | Lỗ và rãnh liên kết, lỗ phụ kiện | Vị trí, tương thích phụ kiện |
| 6 | Lắp ráp thử | Module hoặc cụm sản phẩm | Độ khớp, vận hành cánh, ngăn kéo |
| 7 | Kiểm tra chất lượng | Bộ chi tiết đạt yêu cầu | Đối chiếu hồ sơ sản xuất |
| 8 | Đóng gói | Sản phẩm sẵn sàng xuất xưởng | Đủ bộ, được che chắn |
Bài này chỉ đi sâu vào phần việc diễn ra bên trong xưởng. Toàn bộ tiến trình một công trình – khảo sát, thiết kế, hợp đồng, lắp đặt, nghiệm thu – được trình bày trong bài quy trình thi công nội thất 7 giai đoạn.
Mục lục
Từ bản vẽ thiết kế đến bản vẽ sản xuất
Bản vẽ 3D (phối cảnh) dùng để khách hàng duyệt màu sắc, bố cục và công năng. Nó cho biết tủ trông như thế nào, nhưng không đủ để xưởng cắt ván. Bản vẽ kỹ thuật và bản vẽ sản xuất mới là dữ liệu đầu vào của gia công: mỗi tấm ván được cắt, dán cạnh và khoan theo đúng các con số trong đó.
| Loại hồ sơ | Dùng để làm gì | Thông tin chính |
|---|---|---|
| Phối cảnh 3D | Duyệt thẩm mỹ, bố cục | Màu, kiểu cánh, vị trí thiết bị |
| Bản vẽ kỹ thuật | Chốt kích thước và cấu tạo | Mặt bằng, mặt đứng, mặt cắt, kích thước tổng và từng module |
| Danh sách chi tiết (cutting list) | Cắt ván | Tên chi tiết, số lượng, kích thước, loại ván, mã màu, cạnh nào cần dán |
| Bảng vật tư (BOM) | Chuẩn bị vật tư | Số tấm ván theo cốt và bề mặt, chỉ cạnh, bản lề, ray, tay nắm, vít, phụ kiện |
Ví dụ với một bộ tủ bếp: phối cảnh thể hiện tủ dưới cánh trắng, tủ trên vân gỗ. Bản vẽ sản xuất phải ghi rõ hơn nhiều: thùng tủ dưới dùng cốt gì, cánh trắng là Melamine hay Acrylic, chỉ cạnh cùng màu với mặt nào, module nào là ngăn kéo, bản lề và ray loại nào, khoang máy rửa bát rộng bao nhiêu. Thiếu một trong các thông tin này, xưởng phải tự giả định – và giả định sai là nguồn lỗi lớn nhất.
- Chốt kích thước trước khi cắt: một tấm ván đã cắt ngắn thì không thể nối dài; sai kích thước gần như luôn phải cắt lại chi tiết mới.
- Đối chiếu số đo thực tế: tường, trần ít khi vuông và phẳng tuyệt đối; bản vẽ sản xuất phải lấy theo số đo hiện trạng và chừa khe căn chỉnh, không lấy theo kích thước danh nghĩa của căn hộ.
- Kiểm soát phiên bản bản vẽ: khi khách hàng đổi thiết kế, bản vẽ cũ phải được thu hồi hoặc đánh dấu hết hiệu lực để xưởng không cắt theo phiên bản trước.
Điểm kiểm soát: bản vẽ, vật liệu, kích thước và phụ kiện phải thống nhất với nhau và với phụ lục hợp đồng trước khi đưa vào sản xuất. Bố trí khoang bên trong tủ bếp – yếu tố quyết định số chi tiết và phụ kiện – xem thêm tại bài chia ngăn tủ bếp dưới.
Tiếp nhận và kiểm tra vật liệu
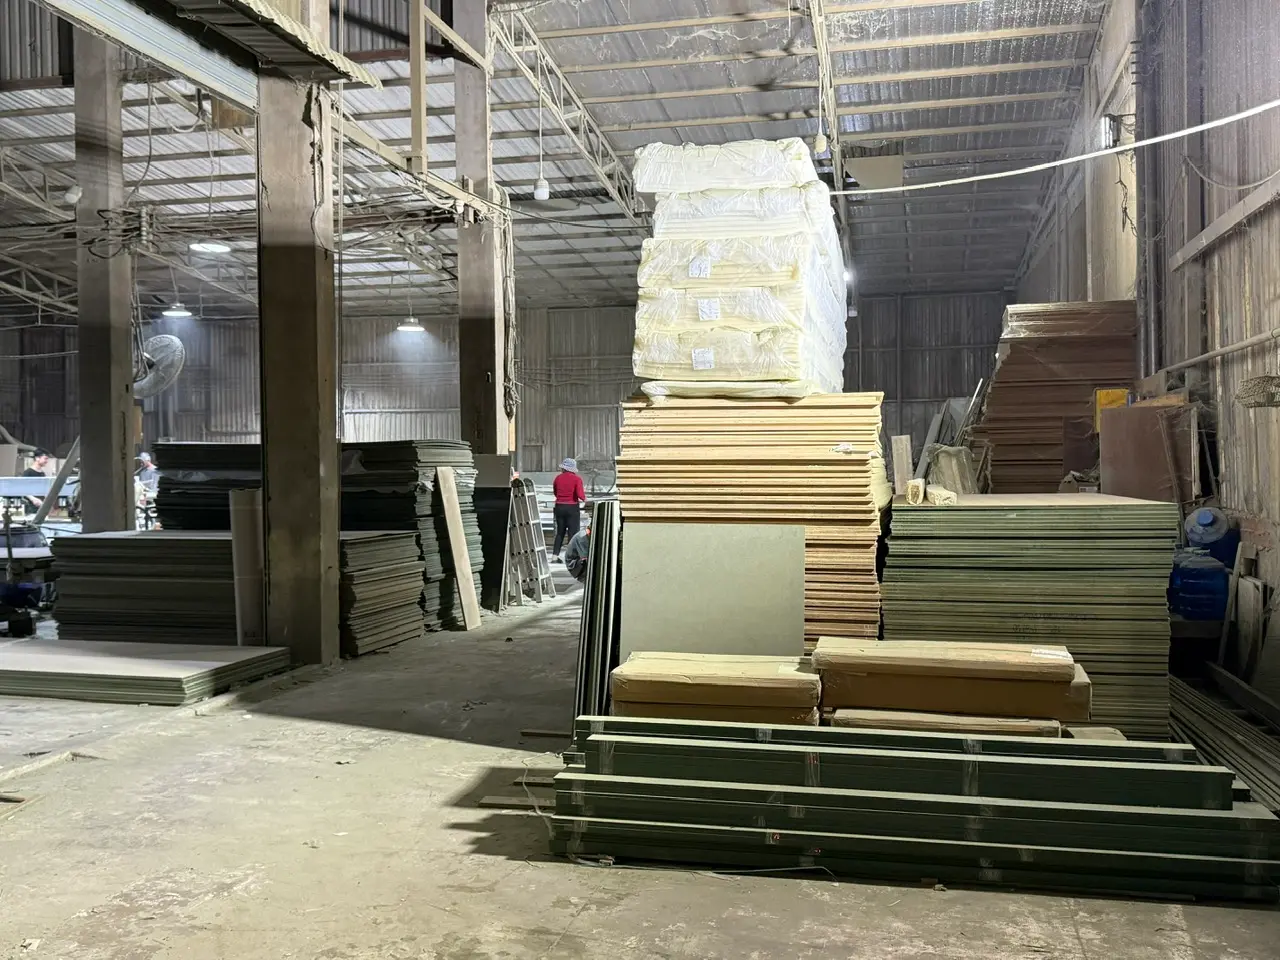
Gỗ công nghiệp gồm hai phần cần tách bạch khi kiểm tra: cốt ván (MDF, MFC, HDF, plywood…) quyết định khả năng chịu lực, bắt vít và chống ẩm; bề mặt phủ (Melamine, Laminate, Acrylic…) quyết định màu, vân, độ chống trầy. Một tấm “Melamine” có thể là Melamine phủ trên MFC hoặc trên MDF – hai cấu hình khác nhau về giá và độ bền. So sánh chi tiết các bề mặt có tại bài so sánh Acrylic, Laminate, Melamine.
- Đúng chủng loại cốt: ví dụ đơn hàng tủ bếp yêu cầu MDF chống ẩm phủ Melamine thì phải nhận đúng MDF chống ẩm, không phải MDF thường cùng màu bề mặt.
- Đúng mã màu và lô: cùng mã màu nhưng khác lô sản xuất có thể lệch tông nhẹ; các cánh nằm cạnh nhau nên lấy cùng lô.
- Độ dày và kích thước tấm: độ dày ván ảnh hưởng trực tiếp đến kích thước các chi tiết lắp lọt và vị trí khoan.
- Bề mặt: trầy xước, sứt mép, lớp phủ bong rộp phải được loại hoặc bố trí cho chi tiết khuất.
- Bảo quản: ván nên xếp nằm phẳng, kê đều, tránh nơi ẩm ướt và nắng trực tiếp để hạn chế cong vênh trước khi gia công.
Lưu ý: ván “chống ẩm” (thường nhận biết qua lõi màu xanh) chỉ hạn chế trương nở khi gặp hơi ẩm, không có nghĩa là chịu ngâm nước. Ván chống ẩm vẫn cần cạnh được dán kín và tủ được dùng đúng cách. Xem thêm bài gỗ nào chống ẩm tốt.
Bóc tách chi tiết và tối ưu sơ đồ cắt
Bóc tách là việc chuyển bản vẽ thành danh sách từng tấm ván cần cắt. Mỗi chi tiết có tên, số lượng, kích thước, loại ván, mã màu, chiều vân và ký hiệu cạnh cần dán. Danh sách này được nhóm theo loại ván và màu, vì mỗi tấm nguyên chỉ cắt ra các chi tiết cùng cốt, cùng bề mặt.
| Chi tiết | SL | Kích thước minh họa (mm) | Vì sao kích thước như vậy |
|---|---|---|---|
| Hông trái, hông phải | 2 | 720 × 560 | Bằng chiều cao thùng và chiều sâu tủ; mang lỗ liên kết và lỗ chốt đợt |
| Đáy | 1 | 764 × 560 | Lắp lọt giữa hai hông: 800 − 2 × 18 = 764 |
| Giằng trên (trước, sau) | 2 | 764 × 100 | Tủ dưới thường dùng giằng thay tấm nóc vì phía trên là mặt đá |
| Hậu | 1 | Theo cách lắp | Lắp âm rãnh hay bắt phía sau sẽ cho kích thước khác nhau |
| Đợt | 1 | Nhỏ hơn lọt lòng | Chừa khe để đặt, tháo và lùi so với mép cánh |
| Cánh | 2 | Theo khe hở cánh | Phụ thuộc kiểu cánh (trùm, lọt) và bản lề |
Sơ đồ cắt (sơ đồ xếp chi tiết trên tấm ván) quyết định một tấm nguyên cắt ra những chi tiết nào và theo hướng nào. Mục đích là tận dụng vật liệu, nhưng có hai ràng buộc: chi tiết có vân gỗ phải giữ đúng chiều vân để các cánh liền nhau không bị “gãy vân”; chi tiết mặt đẹp và mặt khuất phải đặt đúng mặt ván. Mức tiết kiệm vật liệu phụ thuộc kích thước chi tiết, số chi tiết cùng màu trong đơn và cách sắp xếp, nên không có một tỷ lệ chung.
Mỗi chi tiết sau khi cắt cần một mã nhận diện (nhãn dán hoặc ký hiệu) cho biết thuộc đơn hàng nào, module nào, cạnh nào cần dán. Khi một xưởng xử lý nhiều đơn cùng màu một lúc, mã nhận diện là cách tránh nhầm chi tiết giữa các đơn.
Cắt ván và gia công CNC
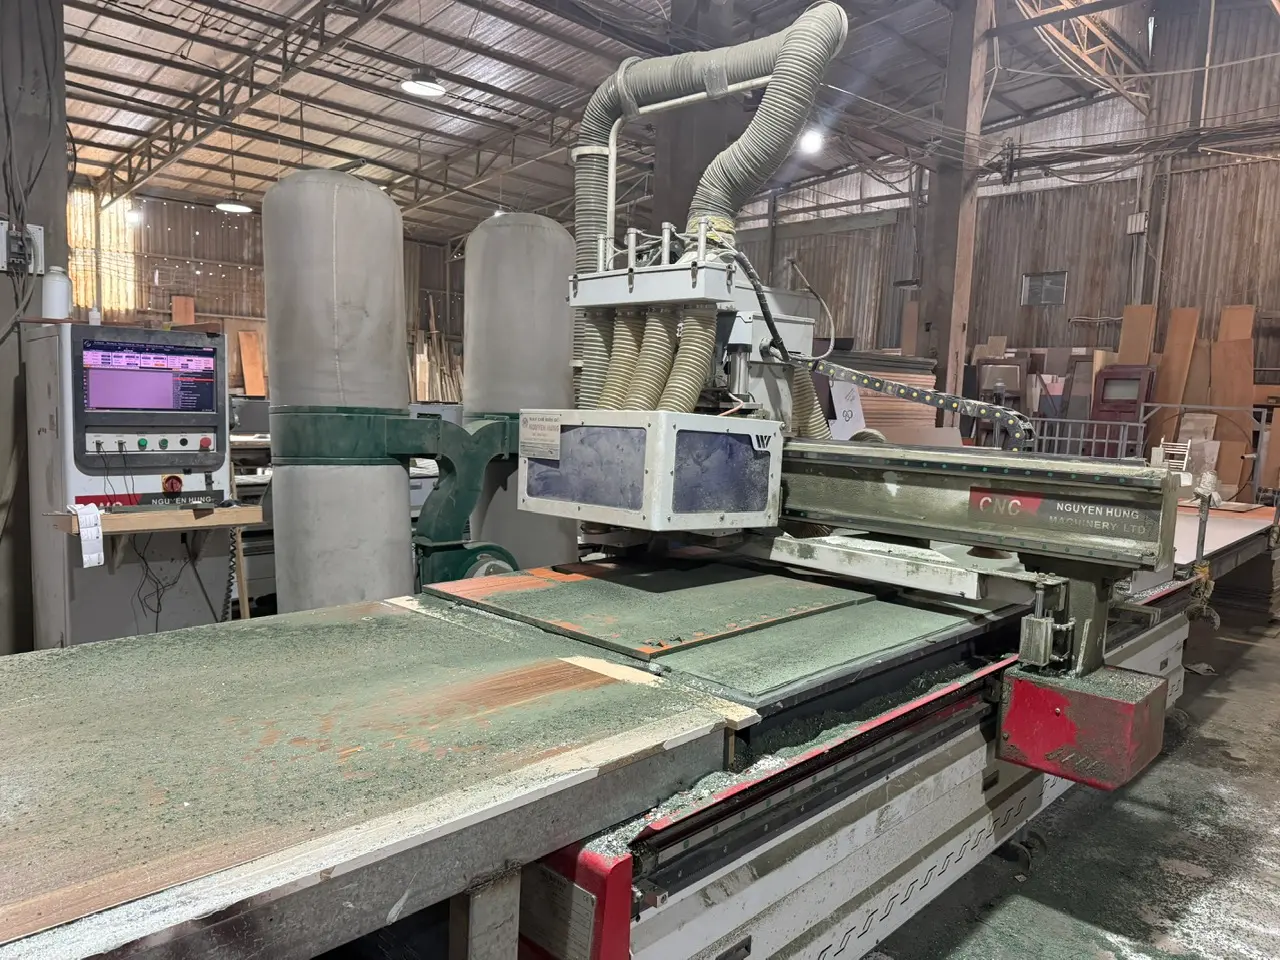
Xưởng nội thất thường dùng hai nhóm thiết bị để cắt ván:
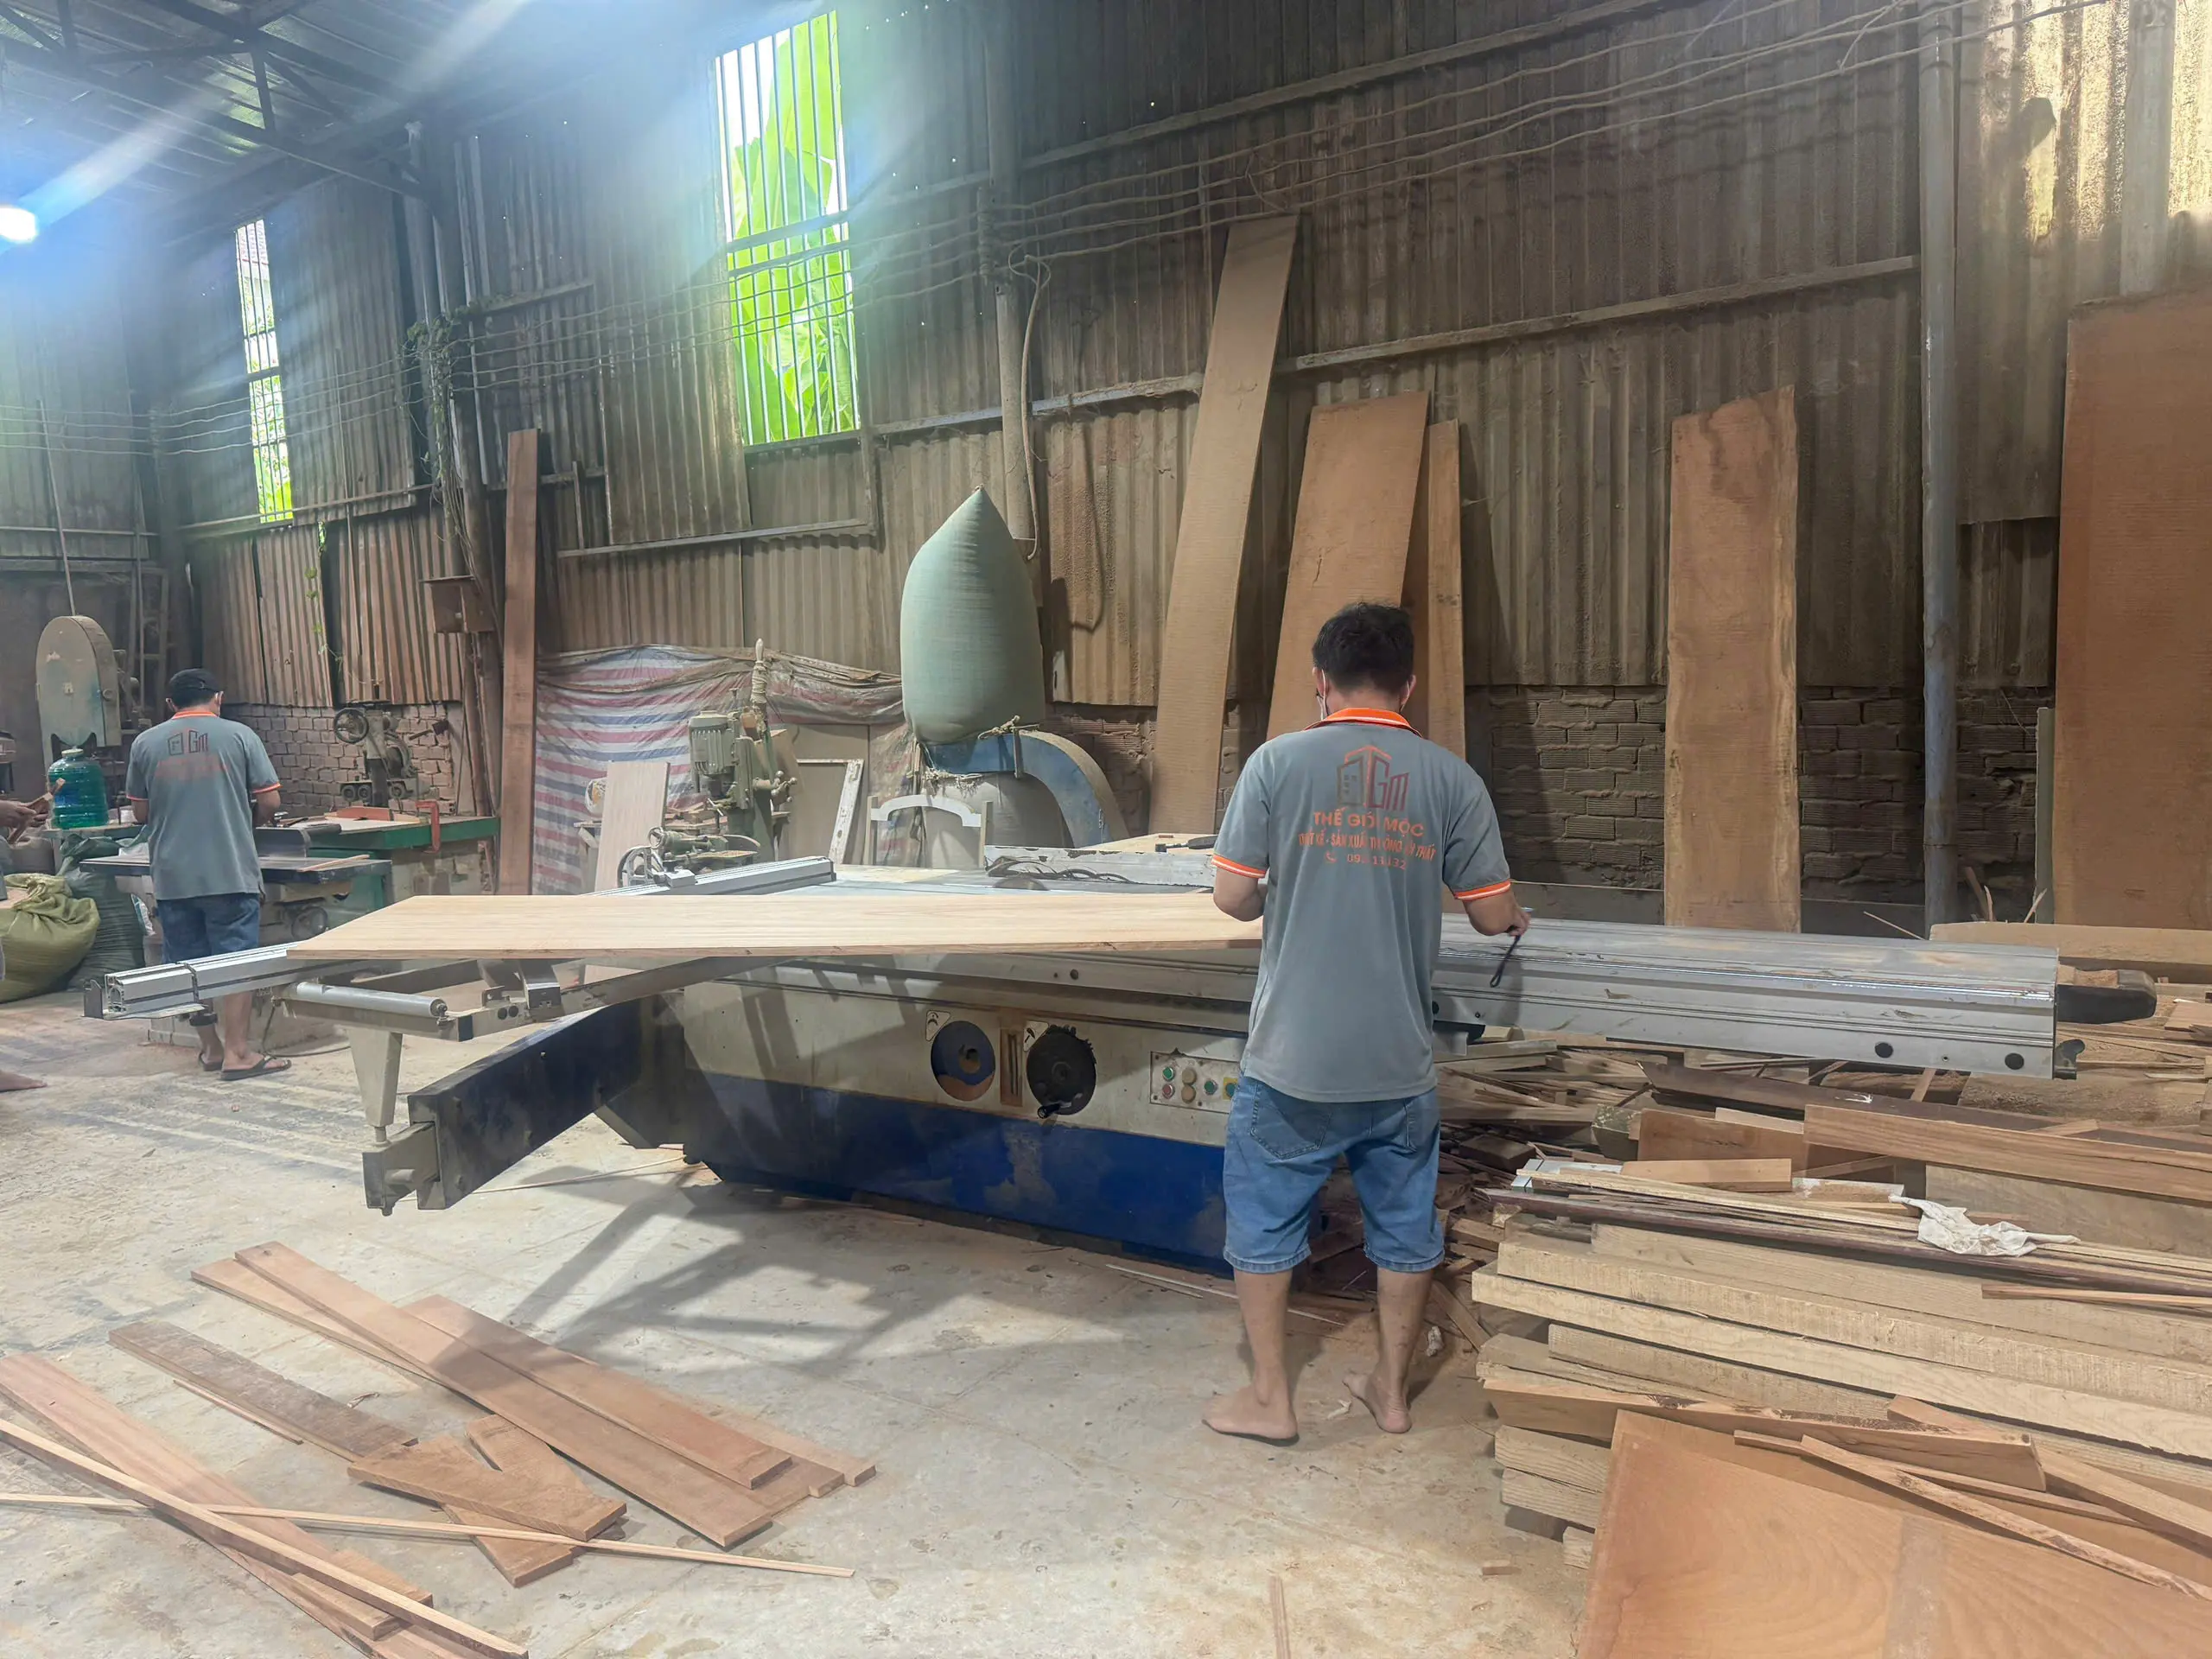
- Máy cưa (cưa bàn trượt, cưa panel): cắt các đường thẳng, phù hợp chia tấm, cắt chi tiết chữ nhật và xử lý đơn hàng lẻ.
- Máy CNC: chạy theo dữ liệu từ bản vẽ, cắt các chi tiết ra khỏi tấm nguyên theo sơ đồ xếp (nesting). Tùy cấu hình, cùng một lần gá máy có thể cắt định hình, soi rãnh, khoan các lỗ trên mặt ván và gia công chi tiết đặc biệt như cánh soi, vách cắt hoa văn.
Không phải máy CNC nào cũng làm được mọi việc. Theo tài liệu ngành về sản xuất theo sơ đồ xếp, máy CNC dạng nesting xử lý gần hết gia công trên mặt ván, nhưng khoan ngang vào cạnh ván và dán cạnh thường vẫn làm ở máy riêng (Woodworking Network). Vì vậy “có máy CNC” không đồng nghĩa mọi công đoạn đều tự động.
CNC có chính xác tuyệt đối không?
Không. CNC lặp lại đúng kích thước trong chương trình tốt hơn thao tác tay, nhưng kết quả còn phụ thuộc độ chính xác của máy, độ sắc và loại dao, chương trình gia công, cách hút giữ tấm ván và chính tấm ván (độ phẳng, độ dày thực tế). Bề mặt phủ như Melamine, Laminate dễ bị mẻ ở mép cắt nếu dao mòn hoặc tốc độ không phù hợp. Vì vậy chi tiết sau cắt vẫn phải được đo và kiểm tra, không mặc định “máy cắt là đúng”.
Kiểm tra sau khi cắt
- Đối chiếu kích thước một số chi tiết với danh sách chi tiết.
- Kiểm tra vuông góc ở chi tiết lớn như hông tủ, cánh.
- Kiểm tra mép cắt có sứt mẻ lớp phủ không, nhất là ở cạnh lộ ra ngoài.
- Kiểm tra chiều vân trên các chi tiết vân gỗ.
- Đếm đủ số lượng và phân loại chi tiết theo module, theo đơn hàng.
Dán cạnh gỗ công nghiệp
Mép ván sau khi cắt lộ phần lõi. Dán cạnh là phủ lên mép đó một dải chỉ cạnh để: che lõi và hoàn thiện thẩm mỹ; bảo vệ mép, góc khỏi va chạm; và hạn chế hơi ẩm thấm vào lõi qua mép – vị trí lõi ván dễ bị tác động nhất. Dán cạnh tốt không làm lõi ván chống nước tuyệt đối; nó chỉ giảm nguy cơ ẩm đi vào từ mép.
Với máy dán cạnh tự động, một chu trình thường gồm: (tùy cấu hình máy) phay sửa mép, phủ keo, ép chỉ cạnh, cắt đầu chỉ, cắt phần chỉ dư trên – dưới, có thể vê góc, cạo và đánh bóng mép. Dán cạnh thủ công dùng keo và dụng cụ cầm tay nên khó giữ đường keo mỏng, đều và mép chỉ thẳng trên chi tiết dài.
| Yếu tố | Các lựa chọn thường gặp | Ghi chú |
|---|---|---|
| Chỉ cạnh | PVC, ABS; chỉ cùng hệ màu với bề mặt; chỉ Acrylic cho cánh Acrylic | Độ dày và màu chỉ cần ghi trong hồ sơ |
| Keo nóng chảy EVA | Phổ biến | Mối dán có thể mềm lại khi gặp nhiệt độ cao (REHAU) |
| Keo PUR | Dùng cho yêu cầu cao hơn | Đóng rắn nhờ hơi ẩm, chịu nhiệt, ẩm, hóa chất tốt hơn; đường keo mỏng (REHAU) |
| Dán không đường keo | Công nghệ laser, khí nóng | Dùng chỉ cạnh có lớp nóng chảy riêng, đòi hỏi máy chuyên dụng |
Tại Thế Giới Mộc, cạnh ván được dán bằng máy dán cạnh tự động. Khi so báo giá giữa các đơn vị, hãy hỏi rõ: dán bằng máy hay thủ công, chỉ loại gì, dày bao nhiêu, keo gì.
Lỗi dán cạnh cần nhận biết
| Lỗi | Cách nhận biết | Ảnh hưởng |
|---|---|---|
| Mép chỉ không đều | Nhìn nghiêng thấy chỉ cao thấp, chỗ dư chỗ hụt | Mất thẩm mỹ, dễ vướng tay |
| Hở keo, khe hở | Thấy đường keo đen hoặc khe giữa chỉ và mặt ván | Bụi bẩn, hơi ẩm dễ đi vào mép |
| Chỉ bong | Miết móng tay ở đầu chỉ thấy chỉ tách ra | Bong dần theo thời gian, lộ lõi |
| Sứt mẻ cạnh | Lớp phủ bị mẻ sát mép chỉ | Lộ lõi, khó sửa cho đẹp |
| Góc sắc, cấn | Vuốt tay dọc góc thấy cấn | Dễ xước tay, dễ bong khi va chạm |
| Sai màu chỉ | So chỉ với bề mặt dưới ánh sáng ban ngày | Lệch thiết kế |
Chú ý các cạnh dưới, cạnh sau và cạnh quanh khoang chậu rửa – những vị trí ít ai nhìn nhưng tiếp xúc ẩm nhiều nhất. Vì sao chất lượng dán cạnh quan trọng với tủ Laminate có giải thích tại trang tủ bếp Laminate.
Khoan lỗ, soi rãnh và gia công liên kết
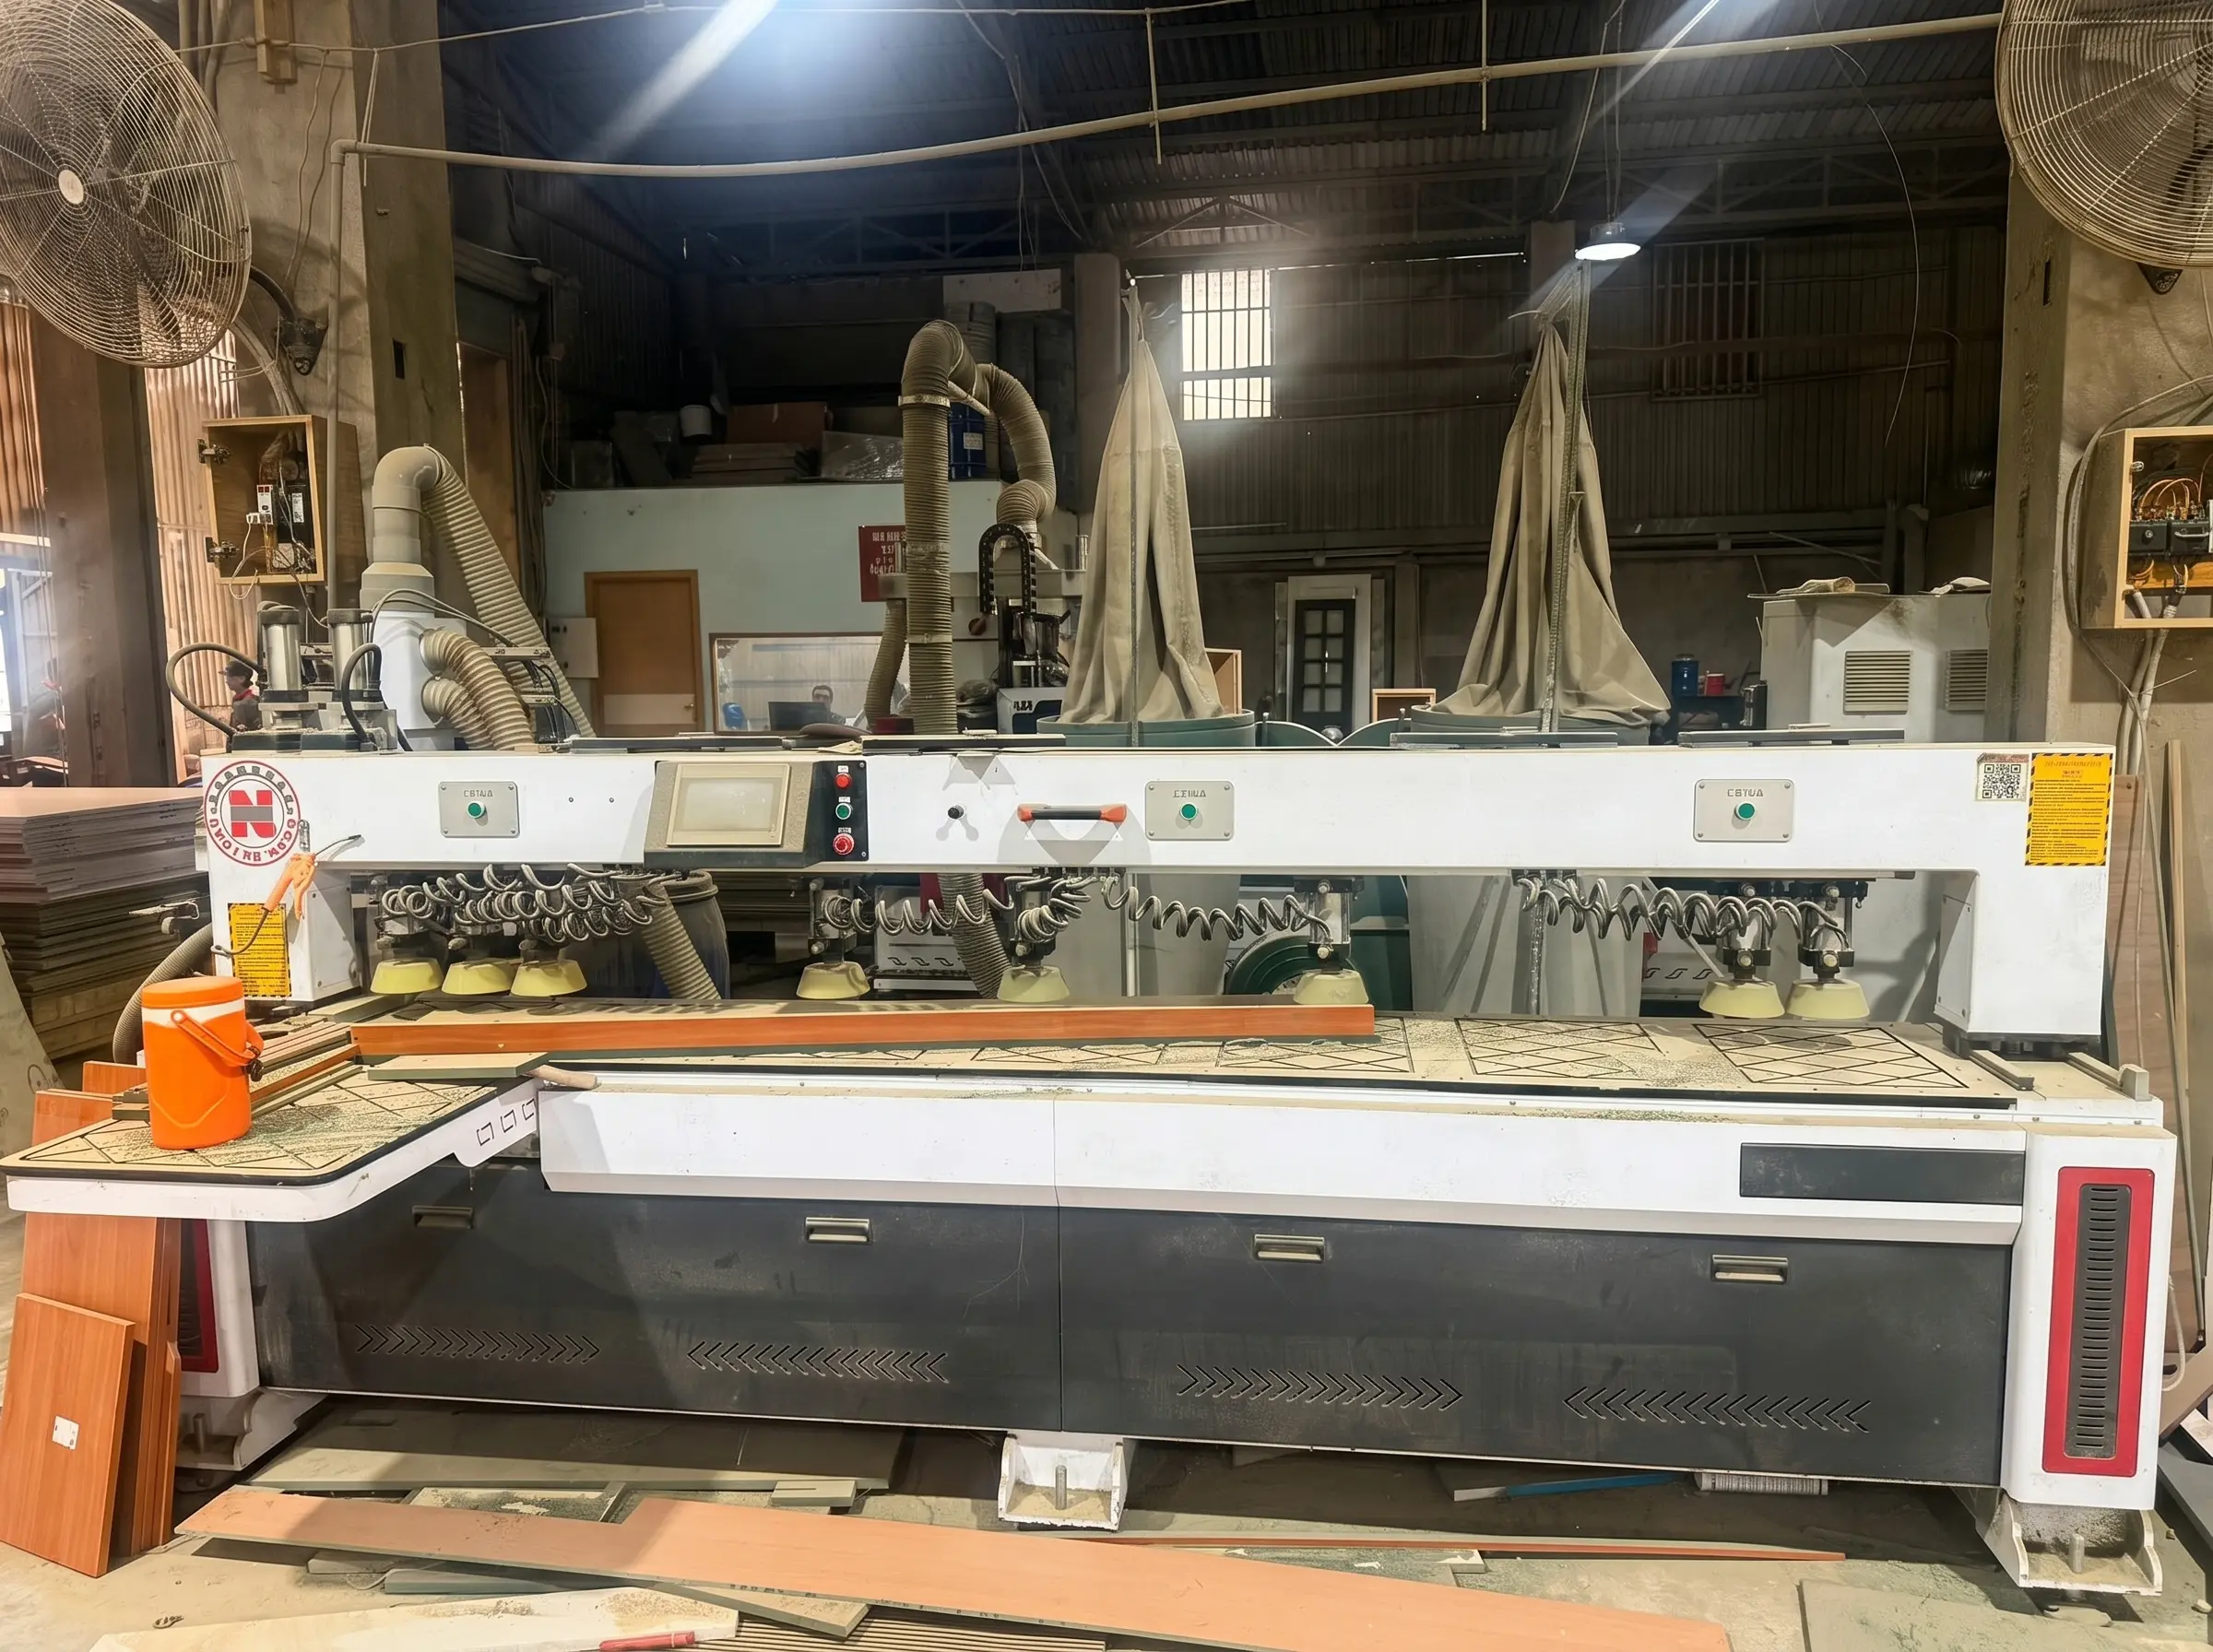
Sau khi cắt và dán cạnh, chi tiết được khoan và soi để có thể lắp thành tủ và gắn phụ kiện:
- Lỗ liên kết thùng tủ: lỗ cho chốt gỗ, ốc cam hoặc vít liên kết giữa hông, đáy, nóc, giằng.
- Lỗ chén bản lề trên cánh và lỗ đế bản lề trên hông.
- Hàng lỗ chốt đợt để điều chỉnh cao độ đợt.
- Lỗ, vị trí lắp ray ngăn kéo và phụ kiện như giá bát, rổ kéo, tay nâng.
- Rãnh hậu khi tấm hậu lắp âm vào rãnh.
Vị trí khoan phải theo bản vẽ và tài liệu lắp đặt của chính loại phụ kiện được chọn. Nhiều hệ tủ và phụ kiện châu Âu dùng quy ước lưới lỗ “hệ 32 mm” để định vị bản lề, ray, chốt đợt (System 32), nhưng thông số cụ thể khác nhau theo hãng và dòng sản phẩm, nên không áp một bộ khoảng cách chung cho mọi phụ kiện.
| Khoan sai ở đâu | Hậu quả thường gặp |
|---|---|
| Lỗ bản lề lệch cao độ | Cánh không cân, khe hở hai cánh không đều |
| Lỗ ray lệch giữa hai hông | Ngăn kéo nặng, kẹt, không tự đóng êm |
| Lỗ liên kết không trùng | Thùng tủ khó lắp, phải khoan lại, mối nối không chắc |
| Sai loại phụ kiện so với lỗ | Phụ kiện không gắn được hoặc vận hành sai |
Lắp ráp thử và hoàn thiện
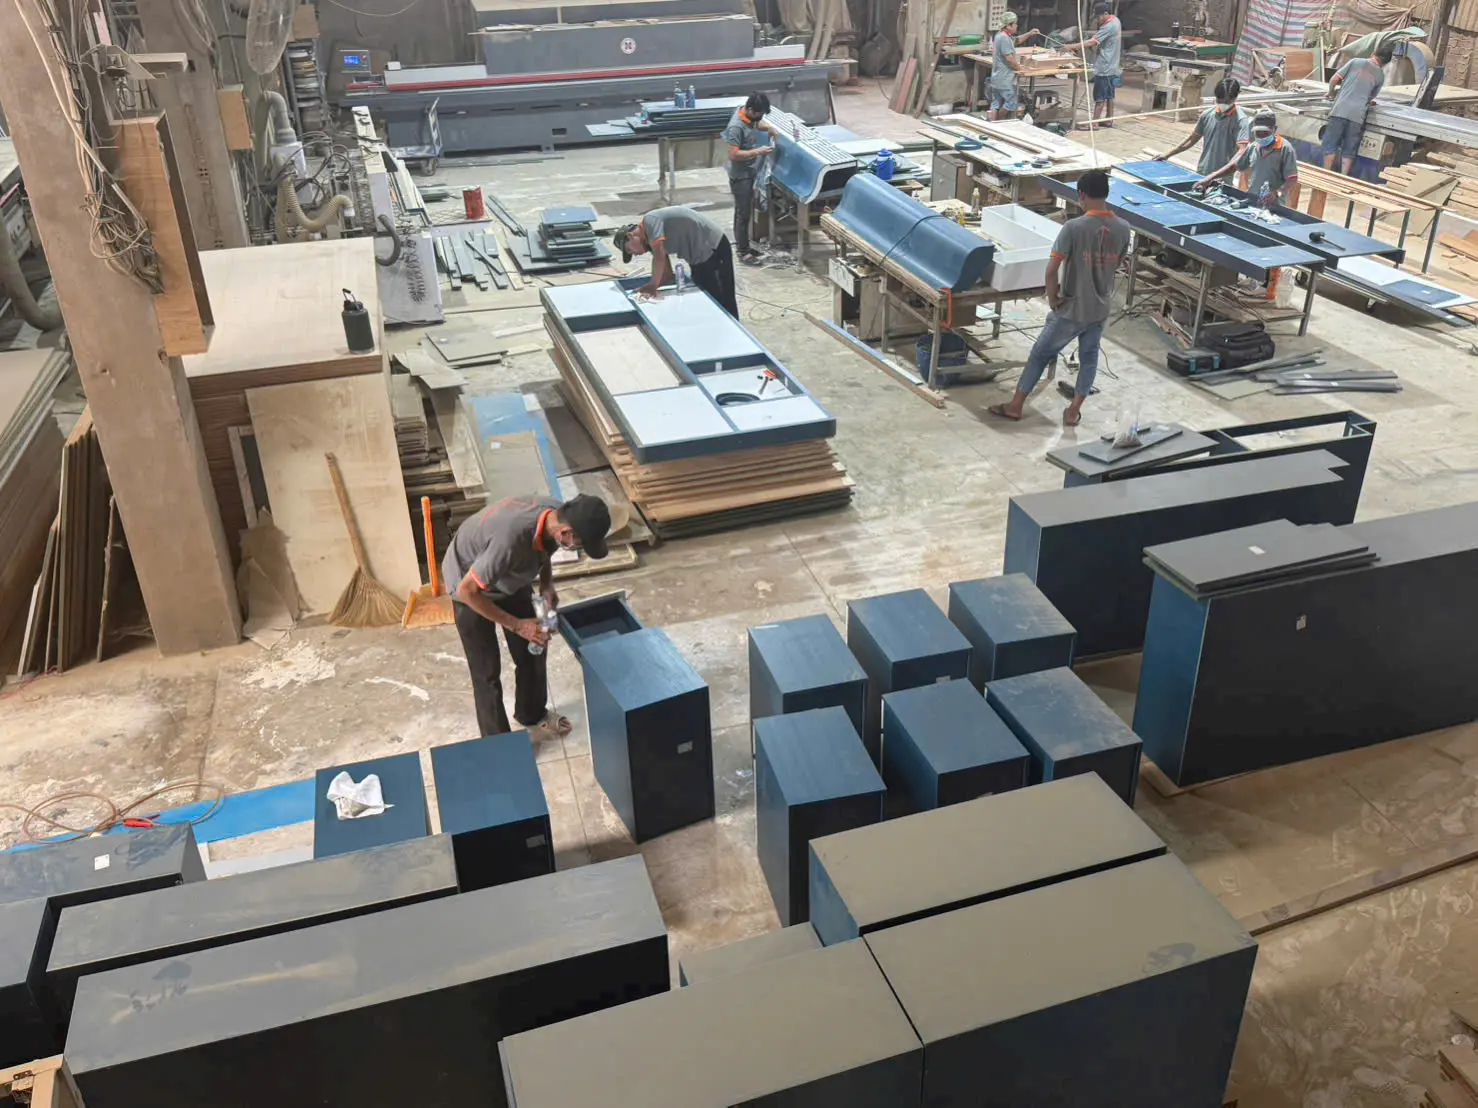
Lắp thử giúp phát hiện lỗi khi còn ở xưởng, nơi có đủ máy để sửa, thay vì phát hiện tại nhà khách hàng. Các việc thường làm:
- Lắp thùng tủ, kiểm tra các chi tiết có khớp lỗ, thùng có vuông không.
- Kiểm tra liên kết có chắc, thùng có rung lắc không.
- Lắp thử cánh, ngăn kéo; kiểm tra bản lề, ray đóng mở êm, khe hở cánh đều.
- Căn chỉnh khi cần và ghi chú những điểm phải chỉnh lại tại công trình.
Không phải sản phẩm nào cũng được lắp hoàn chỉnh tại xưởng. Module lớn hoặc công trình có lối vận chuyển hẹp (thang máy chung cư, hành lang nhỏ) có thể được kiểm tra theo module, lắp thử một phần rồi tháo rời để đóng gói.
Hoàn thiện bề mặt khác nhau theo vật liệu. Ván phủ sẵn Melamine, Laminate, Acrylic đã có bề mặt hoàn thiện từ nhà sản xuất ván, nên sau dán cạnh chỉ cần vệ sinh, xử lý mép và giữ lớp bảo vệ – không có công đoạn sơn. Chi tiết MDF hoàn thiện sơn thì đi qua chà nhám, sơn lót, sơn phủ tại khu sơn; đây là quy trình riêng, thời gian dài hơn. Xưởng Thế Giới Mộc có khu sơn hoàn thiện riêng.
Kiểm tra chất lượng tại xưởng
| Hạng mục | Nội dung cần kiểm tra | Lỗi có thể gặp |
|---|---|---|
| Vật liệu | Đúng cốt, bề mặt, độ dày, mã màu | Sai quy cách, lệch tông |
| Kích thước | Đúng bản vẽ sản xuất | Lệch kích thước, thùng không vuông |
| Cạnh dán | Đều, bám chắc, mép hoàn thiện | Bong, hở, sứt cạnh |
| Khoan liên kết | Đúng vị trí, khớp phụ kiện | Lắp không khớp |
| Bề mặt | Màu sắc, trầy xước | Sai màu, xước, mẻ |
| Phụ kiện | Đúng mã, vận hành | Kẹt, lệch, thiếu |
| Cấu tạo | Liên kết, độ ổn định | Lỏng, rung |
Kiểm tra chất lượng không chỉ là một bước cuối dây chuyền mà diễn ra ở bốn tầng:
- Kiểm tra vật tư đầu vào: ván, chỉ cạnh, phụ kiện đúng hồ sơ trước khi cắt.
- Kiểm tra trong quá trình: sau cắt, sau dán cạnh, sau khoan – phát hiện lỗi trước khi chi tiết đi tiếp sang công đoạn sau.
- Kiểm tra trước khi xuất xưởng: theo chính sách của Thế Giới Mộc, đối chiếu kích thước, bề mặt, kết cấu và số lượng chi tiết theo danh mục sản xuất.
- Nghiệm thu tại công trình: sau khi lắp đặt, đối chiếu với hợp đồng và bản vẽ đã duyệt. Phần này có quy trình và checklist riêng tại bài nghiệm thu nội thất.
Khi phát hiện chi tiết lỗi, xưởng xử lý thế nào?
Nguyên tắc chung là tách chi tiết lỗi ra, xác định lỗi ở công đoạn nào và chọn cách xử lý không làm giảm chất lượng sản phẩm cuối:
- Chỉ cạnh bong, hở khi bề mặt ván còn nguyên: thường bóc ra và dán lại.
- Sai kích thước, mẻ lớp phủ ở mặt lộ, khoan sai vị trí lộ ra ngoài: thường phải cắt lại chi tiết mới, vì vá, trám trên mặt lộ khó đạt thẩm mỹ.
- Lỗi do bản vẽ: sửa bản vẽ trước, rồi mới làm lại chi tiết, để lỗi không lặp ở các module khác.
Không phải lỗi nào cũng sửa được mà không để lại dấu vết; vì vậy phát hiện sớm ở từng công đoạn rẻ hơn nhiều so với phát hiện khi đã lắp tại nhà.
Đóng gói, bảo quản và xuất xưởng
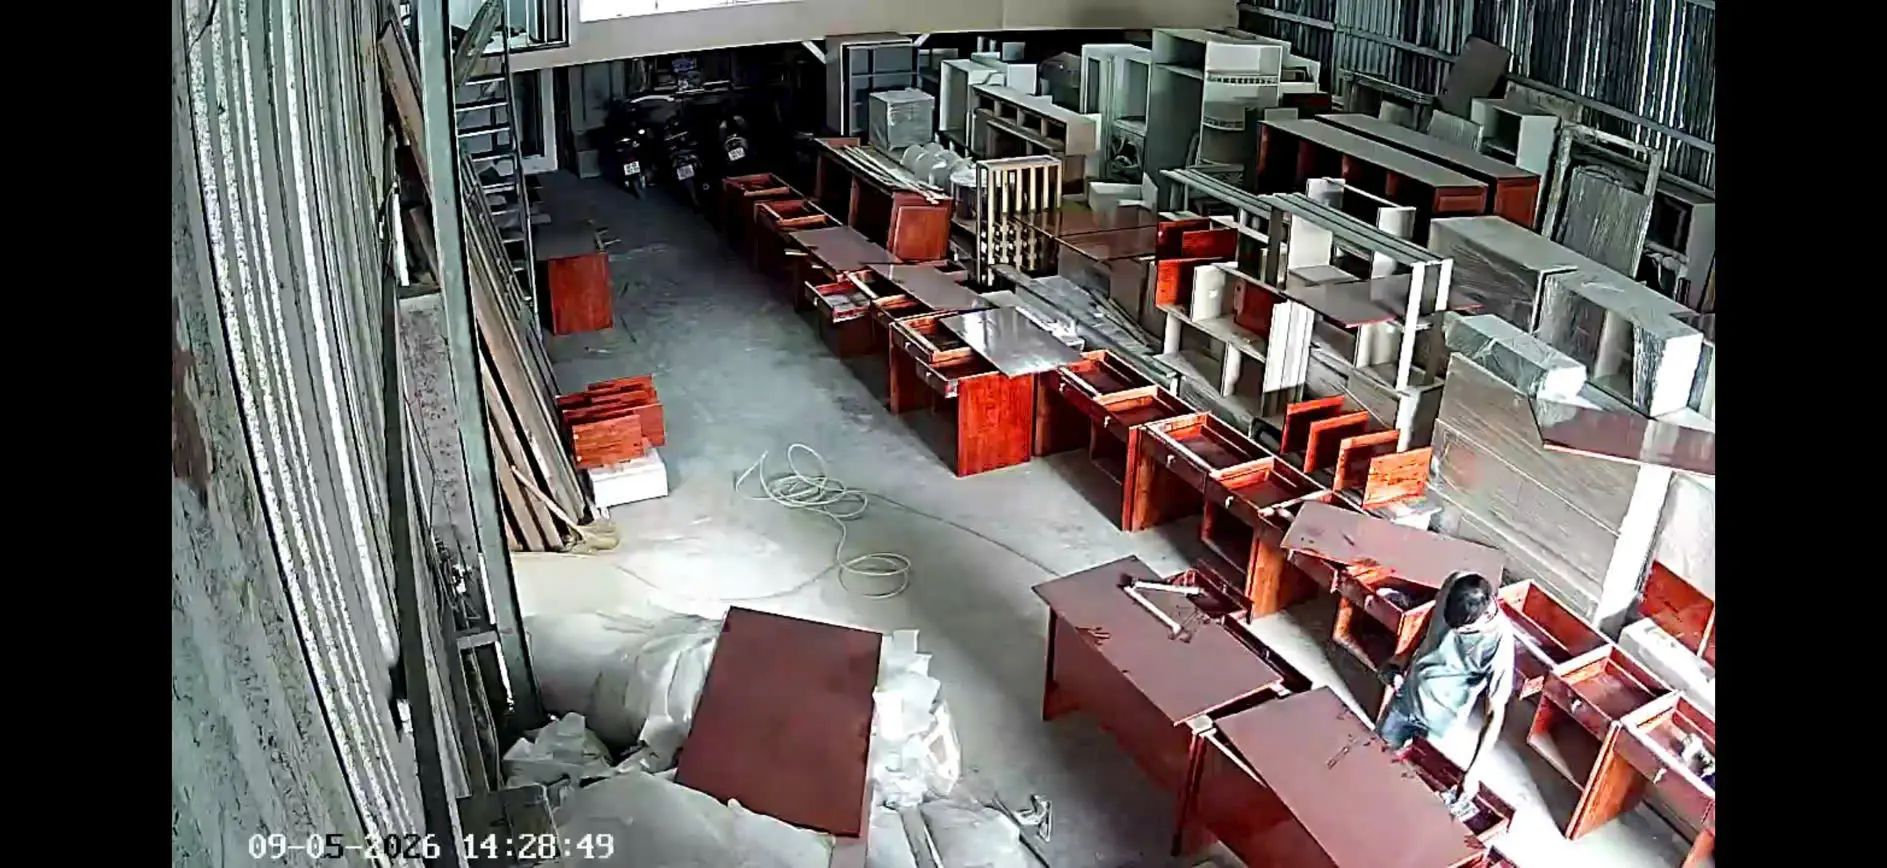
Đóng gói là bước cuối tại xưởng nhưng là nguyên nhân của nhiều lỗi khách nhìn thấy đầu tiên: trầy mặt, mẻ góc, thiếu phụ kiện. Các việc cần làm:
- Kiểm tra lần cuối trước khi đóng gói; không đóng gói chi tiết chưa đạt.
- Phân loại chi tiết theo đơn hàng, theo module; đánh dấu, ghi mã nếu quy trình có sử dụng.
- Che chắn bề mặt, cạnh và góc phù hợp với từng loại sản phẩm; bọc riêng chi tiết bề mặt bóng, dễ trầy như Acrylic.
- Đối chiếu số lượng chi tiết và phụ kiện với danh mục.
- Xếp hàng lên xe đúng cách, tránh chồng vật nặng lên mặt chi tiết.
Không phải sản phẩm nào cũng đóng kiện gỗ hay pallet; cách đóng gói phụ thuộc loại sản phẩm, quãng đường và cách vận chuyển. Kiểm tra xuất xưởng cũng khác nghiệm thu: xuất xưởng xác nhận sản phẩm đạt tại xưởng, còn nghiệm thu xác nhận sau khi đã lắp đặt hoàn chỉnh. Lịch giao hàng, kiểm tra khi nhận và lắp đặt được nêu tại chính sách vận chuyển – lắp đặt.
Những lỗi thường gặp khi sản xuất nội thất gỗ công nghiệp
| Lỗi khi nhận hoặc khi dùng | Nguồn gốc thường gặp | Công đoạn cần kiểm soát |
|---|---|---|
| Tủ hở khe với tường, không vừa vị trí | Bản vẽ không theo số đo hiện trạng | Hồ sơ sản xuất |
| Hai cánh lệch tông màu | Khác lô ván hoặc nhầm mã màu | Kiểm tra vật liệu |
| Vân gỗ gãy giữa các cánh | Sơ đồ cắt không giữ chiều vân | Bóc tách, sơ đồ cắt |
| Mép bong, phồng mép gần chậu rửa | Dán cạnh hở hoặc sót cạnh khuất | Dán cạnh |
| Cánh xệ, ngăn kéo kẹt | Khoan lệch, sai phụ kiện | Khoan liên kết, lắp thử |
| Trầy mặt, mẻ góc khi nhận | Che chắn, xếp hàng không đúng | Đóng gói |
| Thiếu phụ kiện, thiếu chi tiết | Không đối chiếu danh mục | Kiểm tra xuất xưởng |
Bảng kiểm soát chất lượng theo công đoạn
Bảng dưới tóm tắt mỗi công đoạn nhận gì, làm gì, kiểm tra gì và giao gì cho công đoạn sau. Đây là khung kiểm soát tham khảo, không phải tiêu chuẩn ISO hay quy chuẩn bắt buộc.
| Công đoạn | Đầu vào | Công việc | Kiểm tra | Đầu ra |
|---|---|---|---|---|
| Bản vẽ | Thiết kế đã duyệt, số đo hiện trạng | Lập bản vẽ sản xuất, bóc tách | Kích thước, vật liệu, phụ kiện, phiên bản | Hồ sơ sản xuất |
| Vật tư | Ván, chỉ cạnh, phụ kiện | Đối chiếu với bảng vật tư | Cốt, mã màu, lô, độ dày, bề mặt | Vật liệu đúng quy cách |
| Cắt | Danh sách chi tiết, sơ đồ cắt | Cắt CNC hoặc cưa | Kích thước, vuông góc, mép cắt, chiều vân | Chi tiết đã cắt, có mã nhận diện |
| Dán cạnh | Chi tiết có ký hiệu cạnh | Dán, cắt chỉ dư, hoàn thiện mép | Độ bám, khe keo, màu chỉ, góc | Chi tiết đã hoàn thiện cạnh |
| Khoan | Bản vẽ liên kết, mã phụ kiện | Khoan, soi rãnh | Vị trí lỗ, tương thích phụ kiện | Chi tiết sẵn sàng lắp |
| Lắp ráp | Bộ chi tiết, phụ kiện | Lắp thử, căn chỉnh | Độ khớp, vuông thùng, vận hành | Module đã kiểm tra |
| Kiểm tra xuất xưởng | Sản phẩm, danh mục sản xuất | Đối chiếu hồ sơ | Kích thước, bề mặt, kết cấu, số lượng | Sản phẩm đạt kiểm tra |
| Đóng gói | Sản phẩm đã duyệt | Che chắn, phân loại | Đủ bộ, đủ phụ kiện, được bảo vệ | Sẵn sàng xuất xưởng |
Ví dụ thực tế: hệ tủ, bàn gỗ công nghiệp Đại học Nam Cần Thơ

Tại công trình Trường Đại học Nam Cần Thơ, Thế Giới Mộc dùng gỗ công nghiệp cho hệ bàn học, bàn máy tính, tủ phòng thực hành, tủ lưu trữ và tủ văn phòng (gỗ gõ đỏ tự nhiên dùng cho cửa, quầy, sảnh). Với khối lượng lớn, phần sản xuất được tổ chức như sau:
- Chuẩn hóa module: bàn và tủ được thiết kế theo module thống nhất để sản xuất đồng đều và lắp nhanh.
- Duyệt mẫu theo từng nhóm phòng trước khi sản xuất đại trà, để phát hiện sai sót khi mới làm một mẫu.
- Đưa yêu cầu sử dụng vào bản vẽ sản xuất: bàn máy tính tính sẵn đường đi dây và vị trí ổ cắm; tủ các phòng thực hành phân biệt bằng màu bề mặt.
- Sản xuất theo đợt theo tiến độ bàn giao từng khu, nghiệm thu nội bộ tại xưởng trước khi vận chuyển về Cần Thơ, rồi lắp đặt và nghiệm thu cuốn chiếu theo khu.
Điểm kiểm soát chất lượng quan trọng nhất ở loại công trình này là tính đồng đều giữa các đợt: cùng module phải cùng kích thước, cùng màu, cùng vị trí khoan để lắp lẫn được. Thông tin dự án xem tại trang nội thất Đại học Nam Cần Thơ.
Khách hàng cần biết gì trước khi đặt sản xuất?
Quy trình sản xuất tủ bếp gỗ công nghiệp mất bao lâu?
Cần tách bốn khoảng thời gian: lập và chốt bản vẽ, xác nhận vật liệu và phụ kiện, sản xuất tại xưởng, lắp đặt. Riêng phần sản xuất tại xưởng, các trang của Thế Giới Mộc nêu một bộ tủ bếp thường khoảng 7–12 ngày (bài xưởng đóng tủ bếp, tổng cả quy trình khoảng 12–18 ngày) và 7–15 ngày tùy quy mô, chất liệu, độ phức tạp (trang sản xuất nội thất). Bếp gỗ tự nhiên hoặc có bàn đảo cần thêm khoảng 5–7 ngày. Thời gian chỉ bắt đầu tính khi bản vẽ và vật liệu đã chốt; đổi thiết kế giữa chừng sẽ kéo dài tiến độ.
Cắt CNC có làm nội thất bền hơn không?
Không trực tiếp. CNC chủ yếu giúp gia công chính xác và đồng đều theo dữ liệu, nhờ đó các chi tiết lắp khớp hơn. Độ bền sản phẩm còn phụ thuộc đồng thời vào vật liệu, kết cấu, liên kết, chất lượng dán cạnh, phụ kiện và môi trường sử dụng. Một tủ cắt CNC nhưng dán cạnh hở vẫn có thể hỏng mép sớm.
Đặt đóng tại xưởng khác gì mua nội thất có sẵn?
- Kích thước làm theo không gian thực tế thay vì chọn theo kích thước có sẵn.
- Chọn được cốt ván, bề mặt và phụ kiện cho từng hạng mục.
- Điều chỉnh được thiết kế trước khi sản xuất (sau khi đã cắt thì rất hạn chế).
- Phải chờ thời gian sản xuất; chi phí khác nhau theo cấu hình, nên cần so báo giá cùng quy cách.
Ưu nhược điểm khi chọn đơn vị có xưởng, công ty thương mại hay thợ lẻ được so sánh tại bài nên thuê công ty nội thất có xưởng hay thợ mộc lẻ.
Checklist khách hàng tự kiểm tra trước khi nhận hàng
- Đúng vật liệu (cốt, bề mặt) theo phụ lục hợp đồng.
- Đúng mã màu, các cánh cạnh nhau không lệch tông.
- Đúng kích thước tổng các module chính.
- Cạnh dán kín, không bong, không hở keo, kể cả cạnh dưới và cạnh sau.
- Không trầy xước, mẻ góc đáng kể trên mặt lộ.
- Phụ kiện đúng chủng loại, thương hiệu như báo giá.
- Đủ số lượng sản phẩm, chi tiết và phụ kiện theo danh mục giao hàng.
- Ghi lại vị trí cần đối chiếu khi lắp: khe hở với tường, vị trí ổ điện, đường nước.
Những thông số cần đo bằng dụng cụ chuyên dụng tại xưởng, bạn có thể đề nghị đơn vị sản xuất cung cấp biên bản hoặc hồ sơ kiểm tra tương ứng.
Câu hỏi thường gặp
Quy trình sản xuất nội thất gỗ công nghiệp gồm những bước nào?
Thường gồm tám bước: lập hồ sơ sản xuất, chuẩn bị và kiểm tra vật tư, bóc tách và cắt ván, dán cạnh, khoan – soi liên kết, lắp ráp thử, kiểm tra chất lượng và đóng gói. Thứ tự có thể thay đổi một chút theo thiết bị của từng xưởng.
Sản xuất tủ bếp gỗ công nghiệp mất bao lâu?
Phần sản xuất tại xưởng thường khoảng 7–15 ngày tùy quy mô và vật liệu, tính từ khi bản vẽ và vật liệu đã chốt; chưa gồm thời gian thiết kế và lắp đặt.
Máy CNC có vai trò gì trong sản xuất nội thất?
Máy CNC cắt và gia công chi tiết theo dữ liệu bản vẽ, giúp kích thước đồng đều và gia công được hình dạng phức tạp như cánh soi, vách hoa văn. Dán cạnh và khoan ngang cạnh ván thường vẫn làm ở máy riêng.
Vì sao gỗ công nghiệp phải xử lý cạnh ván?
Mép ván sau khi cắt lộ lõi, dễ bị va chạm và hút ẩm. Dán cạnh che lõi, bảo vệ mép và hạn chế ẩm đi vào qua mép, đồng thời hoàn thiện thẩm mỹ.
Dán cạnh bằng máy khác gì dán cạnh thủ công?
Máy dán cạnh phủ keo, ép và cắt chỉ theo một chu trình liên tục nên đường keo mỏng, đều và mép thẳng hơn. Dán thủ công phụ thuộc tay nghề, khó giữ chất lượng đều trên chi tiết dài và số lượng lớn.
Nội thất phủ Melamine có cần sơn không?
Không. Melamine, Laminate và Acrylic là bề mặt hoàn thiện sẵn. Chỉ những chi tiết MDF được thiết kế hoàn thiện sơn mới qua công đoạn sơn.
Những lỗi thường gặp khi sản xuất nội thất gỗ công nghiệp là gì?
Hay gặp nhất là sai kích thước so với hiện trạng, lệch màu giữa các cánh, dán cạnh hở hoặc bong, khoan lệch làm cánh xệ, ngăn kéo kẹt, và trầy, thiếu phụ kiện do đóng gói không kỹ.
Làm sao kiểm tra chất lượng sản phẩm trước khi lắp đặt?
Đối chiếu vật liệu, mã màu, kích thước với phụ lục hợp đồng, kiểm tra cạnh dán và bề mặt, đếm đủ chi tiết và phụ kiện theo danh mục giao hàng; ghi lại và chụp ảnh điểm bất thường trước khi lắp.
Có thể tham quan hoặc xem hình ảnh xưởng sản xuất không?
Hình ảnh máy móc và các khu vực của xưởng tại Tân Vĩnh Lộc, TP.HCM được đăng tại trang xưởng sản xuất nội thất. Nếu muốn đến xưởng, hãy liên hệ trước để được xác nhận lịch.
Bạn đang cần sản xuất nội thất theo bản vẽ?
Thế Giới Mộc nhận sản xuất nội thất theo kích thước và phương án thiết kế đã thống nhất. Bạn có thể gửi bản vẽ, yêu cầu vật liệu và danh sách hạng mục qua Zalo 0926 132 132 (Mr. Vững) để được tư vấn phương án gia công phù hợp.
Bài viết phân biệt thông tin về xưởng Thế Giới Mộc (thiết bị, chính sách kiểm tra xuất xưởng, ví dụ dự án) với kiến thức kỹ thuật ngành dùng để giải thích nguyên lý. Thông số áp dụng cho từng đơn hàng theo hồ sơ sản xuất và hợp đồng. Cập nhật tháng 11/2026.
